Bhí fadhb aithnidiúil ag monaróir ceanglóir meánmhéide le déanaí: bhí a deileanna CNC ag coganta trí stoc barraí ag cóimheas de bheagnach trí chileagram de chruach arna ídiú in aghaidh gach cileagraim boltaí a seoladh. D'athraigh an gléasra a bolt heicsidheachúlach M6 is mó tóir chuig meaisín ceannteidil fuar, agus d'athraigh an eacnamaíocht go tapa. Léim úsáid ábhair os cionn 95 faoin gcéad, chuaigh an t-aschur ó thart ar dheich gcuid in aghaidh an nóiméid go cúpla céad, agus d'éirigh na boltaí críochnaithe níos láidre toisc go ndearna an fuar foirmiú oibre an ceann agus an shank.
Is é sin an phríomh-argóint maidir le meaisín ceannteidil fuar a úsáid: déanann sé miotail a athmhúnlú in ionad é a ghearradh amach, agus déanann sé sin gan teas, ag luas ard, agus le atrialltacht den scoth. Táirgeann meaisíní ceannteidil fuar scriúnna, boltaí, seamanna, bioráin, críochfoirt, agus raon leathan de chomhpháirteanna beaga innealtóireachta do mhargaí feithicleach, leictreacha, fearas agus tógála. Má tá tú ag déanamh meastóireachta ar cibé an mbaineann meaisín den sórt sin ar urlár do mhonarcha, clúdaíonn an treoir seo bunúsacha an phróisis, cumraíochtaí an mheaisín, na cinntí sonraíochta atá tábhachtach, agus na gaistí soláthair a chinneann an n-íocann an infheistíocht as i ndáiríre.
Is preas foirmithe miotail é meaisín ceannteidil fuar a mhúnlaíonn slat sreinge ina páirteanna soladacha ag teocht an tseomra. Tarraingíonn an meaisín sreang as corna, dírigh sé é, cothaíonn sé fad cruinn, gearrann sé amach bán, agus ansin tiomáineann sé an bán isteach i mbásanna le punches amháin nó níos mó. Déanann gach stáisiún dísle an t-ábhar a mhúchadh nó a easbhrú go dtí go sroicheann an bán a chéimseata críochnaithe. Tagann an focal "ceannteideal" ón iarratas bunaidh: trína chéile deireadh ingne nó scriú bán chun ceann a fhoirmiú. Déanann meaisíní nua-aimseartha é sin go fóill, ach déanann siad freisin Baile Átha Troim, mona, easbhrúite soicéid inmheánacha, laghduithe shanks, agus cruthaíonn siad páirteanna casta trí stáisiúin iolracha in aon timthriall amháin.
Is fochatagóir de bhrionnú fuar é ceannteideal fuar. Clúdaíonn brionnú fuar aon dífhoirmiúchán plaisteach de mhiotal faoi bhun a theocht athchriostalaithe; Tagraíonn an ceannteideal fuar go sonrach d'fhoirmiú ardluais, il-stáisiúin de shreang nó de shlat i gcodanna beaga aisshiméadracha den chuid is mó. I dtéarmaí praiticiúla, is éard atá i meaisín ceannteidil fuar le comhpháirteanna soladacha cad é preas stampála le leathán miotail: is é an uirlis táirgthe tiomnaithe ard-éifeachtúlachta don phost é.
Tagann meaisíní i dhá theaghlach leathan. Ceanntásca fuar cothrománach, eolach ó tháirgeadh ingne agus scriú, sreang beatha feadh ais chothrománach agus tá siad thar a bheith tapa. Láimhseálann cófraí foirmithe fuar ingearach, a thógtar go minic mar phreasa scoránaigh, sreang níos troime, bearnaí níos mó, agus páirteanna a dteastaíonn níos mó fuinnimh foirmithe uathu. Déanann an dá theaghlach ábhar a dhífhoirmiú trí bhrú meicniúil agus braitheann siad ar na prionsabail mhiotaleolaíochta céanna.
Beag beann ar bhranda nó ar chumraíocht, leanann gach oibríocht ceannteidil fuar an t-ord céanna:
Tosaíonn scriú caipín heicsidheachúlach i méid M6 mar shreang 5.5 mm. Gearrtar an bán go fad, ansin trína chéile i dtrí bás: déanann an chéad cheann an ceann a réamhfhoirmiú, méadaíonn an dara ceann é níos gaire don trastomhas deiridh, agus cuireann an tríú bonn an heics agus an chamfer agus foirmíonn punch an soicéad inmheánach trí easbhrúite ar gcúl. Tógann an seicheamh iomlán cúpla deichiú soicind. Táirgeann meaisíní nua-aimseartha idir 100 agus 700 cuid in aghaidh an nóiméid, agus tá páirteanna níos éadroime ag rith ag an taobh níos airde.
Is é an fachtóir teorannaithe ná dífhoirmiú, ní am timthriall. Ní féidir le gach stáisiún achar trasghearrthach an fholamh a mhéadú ach go dtí seo sula n-éireoidh an t-ábhar búcla nó sula n-oibríonn sé thar a insínteacht. Sin é an fáth go mbraitheann roghnú meaisín níos mó ar an dífhoirmiú agus ar an bhfórsa foirmithe iomlán atá ag teastáil ná ar an uasluas atá fógraithe.
Braitheann ceannteideal fuar ar dhá mheicníocht dífhoirmithe a ghníomhaíonn go minic le chéile sa chuid chéanna.
trína chéile compresses the length of the blank and increases its diameter. It is the mechanism that forms a nail head, a rivet head, or a bolt head. The practical limit of upsetting in a single station is governed by buckling: an unsupported column of wire whose unsupported length is more than about 2.5 times its diameter tends to bend before it upsets. For longer upset lengths, the machine must support the blank inside a smaller die first, use several stations, or perform a cone pre-form before the final head shape is coined.
Easbhrúite moves material through a die opening. Forward extrusion reduces the cross-section of the blank and is used for shank reductions and tapered features. Backward extrusion forces material to flow backwards around a punch, forming cavities such as hex sockets, blind holes, and cup shapes. Backward extrusion generates some of the highest forming loads in cold heading because the material is restrained on nearly every side.
Is é cruas na hoibre a rialaíonn cé chomh fada agus is féidir leis an bpróiseas dul. Ardaíonn gach incrimint dífhoirmithe plaisteach neart toraidh agus cruas na miotail. I cruach ísealcharbóin, is féidir laghdú iomlán a bhaint amach 75 go 80 faoin gcéad sula mbeidh gá le annealing. In ábhar dhosmálta nó ard-chóimhiotail, tá an teorainn i bhfad níos ísle. Coinníonn dea-chleachtas ceannteidil fuar an brú in aghaidh an stáisiúin faoi bhun insínteacht an ábhair atá ar fáil, agus déileálann sé leis an cruas oibre-cruaite deiridh mar ghné dearaidh seachas timpiste. Maidir le dúntóirí snáithithe, is minic go mbíonn an neart breise sin díreach mar a theastaíonn ón gcló.
Cinneann leagan amach fisiceach meaisín ceannteidil fuar an raon páirteanna is féidir leis a reáchtáil go heacnamaíoch.
Is meaisíní clasaiceacha an tionscail ceanglóir iad ceannteidil chothrománacha. Tá an cosán sreang díreach agus cothrománach, bogann an reithe ceannteidil go cothrománach, agus oibríonn na meicníochtaí gearrtha agus aistrithe ag rátaí an-ard. Déanann siad barr feabhais ar chodanna beaga: tairní, scriúnna, seamanna, bioráin ghearr, agus geoiméadracht dá samhail. Is é an teorainn atá leo ná páirtmhéid agus mais, toisc go mbíonn sé deacair bearnaí móra a threorú agus a láimhseáil go cothrománach ar luas.
Próiseálann brúigh ingearach sreang níos troime agus páirteanna níos mó. Gluaiseann an reithe go ceartingearach sa chéimseata chéanna le gnáthbhrú. Toisc go n-ionsúnn an fráma fórsaí imoibrithe go siméadrach, baineann meaisíní ingearacha ailíniú punch-go-bás níos fearr amach agus tá siad níos éasca a chomhtháthú le robots, friothálacha uathoibríocha, agus uirlisí trom. Cuireann an tógáil fráma dúnta, ar a dtugtar fráma O uaireanta, i gcoinne sraonadh níos fearr ná fráma C oscailte agus is fearr é le haghaidh obair fhoirmithe fuar ardtonnáiste.
Tá an córas tiomána chomh tábhachtach leis an leagan amach. Tá meaisíní crank-tiomáinte simplí, tapa, agus éifeachtach, le treoluas sleamhnáin a leanann cuar sine agus a shroicheann buaic in aice le lár-stróc. Úsáideann meaisíní scorán-tiomáinte nasc a iolraíonn fórsa de réir mar a théann an sleamhnán ag druidim leis an lárionad marbh. Táirgeann preas scoránaigh fórsa ollmhór ag luas sleamhnáin íseal tríd an gcrios foirmithe, a fheabhsaíonn líonadh bás agus a laghdaíonn ualaí tionchair. Sin é an fáth go bhfuil forlámhas ag cófraí scoránaigh ar iarratais bhrionnú fuar ingearach: tá a gcuar fórsa-stróc ag teacht leis an gceanglas maidir le foirmiú fuar ard-dífhoirmithe, ardfhuinnimh.
Cuirtear servomotors tiomáinte dírí in ionad cófraí seirbheach-tiomáinte an roth eitilte agus an clutch. Éiríonn tairiscint sleamhnáin in-ríomhchláraithe, mar sin is féidir leis an meaisín fanacht ag bun, luas lár-stróc a athrú, agus cuar foirmithe saincheaptha a leanúint. Tá teicneolaíocht Servo ag leathnú isteach i bhfoirmiú fuar toisc go ngiorraíonn sé amanna timthriallta do chodanna ilchéime agus cosnaíonn sé bás daor ó ualaí turrainge.
Is féidir leat tuilleadh a léamh faoi cad é meaisín preas brionnú fuar inár nótaí tionscail. I measc na línte preas brionnú fuar tionsclaíoch, úsáideann an tsraith de chineál scorán brionnú fuar BLKP tarchur scoránaigh le haghaidh stróc cothrom agus cumas ard dífhoirmithe, dearadh a oireann do chodanna a dteastaíonn fórsa marthanach uathu trí achar fada foirmithe.
 BLKP-400 Toggle-Cineál Cold Forging Press le Cumas 4000 kN Tugann an preas knuckle-comhpháirteach 4000 kN seo roghanna stróc 160 nó 180 mm agus coigeartú sleamhnán leictreach le glasáil hiodrálach, rud a fhágann go bhfuil sé oiriúnach le haghaidh trína chéile, monarú agus méid a dhéanamh nuair a bhíonn fórsa cothromaithe thar achair fhoirmithe fada i gceist. Féach Táirge →
Is é roghnú ábhar an chéad rud atá le fáil i gceart i dtionscadal ceannteidil fuar, toisc go gcinnfidh sé ualaí foirmithe, saolré uirlisí, agus cibé an scoilteann nó an fillteann páirteanna.
Déantar formhór na gcodanna fuar-cheann as sreang cruach ísealcharbóin i ngráid mar SAE 1008, 1010, agus 1018. Tá strus sreabhadh íseal, insínteacht ard, agus is furasta iad a fhoirmiú i mbásanna il-stáisiúin ag na gráid seo. Ardaíonn gráid mheáncharbóin amhail 1035 agus 1045 neart na gcodanna críochnaithe ach éilíonn siad fórsaí foirmithe atá suntasach níos airde. Sonraítear cruacha cóimhiotail, lena n-áirítear 4037 agus gráid atá cóireáilte le bórón amhail 10B21 agus 10B33, nuair is gá aicmí maoine ceanglóir 8.8, 9.8, nó 10.9. Cruthaíonn cruach dhosmálta ar nós 304, 316, agus 410 go maith ach oibríonn siad go dian, agus mar sin tá gá le stáisiúin fhoirmithe níos mó agus lubrication níos láidre. Tá sreang neamhfheiriúil, lena n-áirítear cóimhiotail alúmanaim 6061 agus 5056, práis, copar, agus copar beirilliam, coitianta le haghaidh comhpháirteanna leictreacha, críochfoirt, agus crua-earraí creimeadh-resistant.
Leagann airíonna ábhair méid an mheaisín freisin. De réir mar a mhéadaíonn ábhar carbóin, ábhar cóimhiotail, nó brú iomlán, ardaíonn an fórsa foirmithe riachtanach go tapa. Má tá sé beartaithe agat roinnt teaghlaigh ábhar a reáchtáil ar mheaisín amháin, méid an meaisín don ábhar is láidre agus is deacra sa mheascán, ní hamháin an sceideal táirgeachta reatha.
Cén fáth a ndéanann monaróirí infheistíocht i meaisíní ceannteidil fuar nuair a bhíonn deileanna agus ionaid meaisínithe acu cheana féin? Míníonn cúig bhuntáiste intomhaiste an rogha.
Gcéad dul síos, tá úsáid ábhar thar a bheith ard. Díláithríonn foirmiú ábhar in ionad é a ghearradh amach, agus mar sin is féidir ceanglóir a d'ídigh arís agus arís eile a mheáchan críochnaithe i stoc barra a dhéanamh anois le caillteanas próisis níos lú ná cúig faoin gcéad ón gcorna. Níos mó ná na milliúin páirteanna, tugann an coigilteas ar chruach amh amháin údar maith don trealamh.
Sa dara háit, tá luas aschuir gan mheaitseáil le haghaidh páirteanna soladach. Ritheann ceanntásca aon-séid go maith os cionn 400 cuid in aghaidh an nóiméid, agus tá na céadta páirteanna in aghaidh an nóiméid fós ag meaisíní il-stáisiúin do go leor teaghlaigh táirgí. Ní thagann aon phróiseas déanta sliseanna gar don ráta sin do chomhpháirt soladach miotail.
Sa tríú háit, feabhsaíonn cruas oibre airíonna meicniúla. Is é an t-ábhar is láidre go díreach san áit a bhfuil an sreabhadh is mó aige, agus is é sin an áit a dteastaíonn friotaíocht ó dhúntóirí: sa cheann filléad, sa bhalla soicéad, agus sa shank. Is minic a ligeann foirmiú fuar do mhonaróirí grád cruach ar chostas níos ísle a úsáid mar go gcuireann an fuar-obair neart a mbeadh cóireáil teasa ag teastáil uathu ar shlí eile.
Sa cheathrú, tagann comhsheasmhacht tríthoiseach ó mheaisín docht agus uirlisiú in-athdhéanta. Nuair a dháiltear na díslí isteach, bíonn toisí daingean ag ritheanna céad míle píosa gan mórán srutha agus is fíorbheagán a dhiúltóidh.
Cúigiú, tá cáilíocht an dromchla maith. Cuireann an cuas dísle bailchríoch réidh ar an gcuid, rud a chuireann deireadh le hoibríochtaí meilt agus snasta tánaisteacha go minic. Is é an comhbhabhtáil ná an costas tosaigh a bhaineann le bás agus socrú; ní éiríonn an próiseas eacnamaíoch ach amháin nuair a bhíonn na méideanna ard go leor chun an uirlisiú sin a amúchadh.
Is é meaisínithe an rogha eile is coitianta le haghaidh páirteanna soladacha beaga, mar sin is é an chéad phróiseas a dhéanann ceannaitheoirí i gcomparáid le ceannteideal fuar. Tá crios eacnamaíoch soiléir ag gach ceann acu.
| Critéar | Meaisín ceannteideal fuar | Meaisínithe CNC |
|---|---|---|
| Úsáid ábhar | 90-98 faoin gcéad | 40-70 faoin gcéad tipiciúil |
| Am rothaíochta | 0.1 go 10 soicind in aghaidh na coda | 5 soicind go roinnt nóiméad |
| Neart páirt | Méadú ar chruasú oibre | Ag brath ar stoc barra; ní neartaítear dromchlaí gearrtha |
| Caoinfhulaingt tipiciúil | /- 0.05 mm ar ghnéithe foirmithe | /- 0.01 mm nó níos fearr |
| Costas suiteála agus uirlisí | Ard; tá bás saincheaptha agus páirt-sonrach | Measartha; Tá athruithe clár tapa |
| Solúbthacht | Íseal; uirlisí tiomnaithe in aghaidh na coda | Ard; athruithe dearadh éasca |
| Toirt eacnamaíoch | De ghnáth os cionn 100,000 píosa in aghaidh na bliana | Eacnamaíoch ó aon uaire aníos |
Buann meaisínithe aon uair a bhíonn na méideanna beaga, athraíonn céimseata go minic, nó nuair a bhíonn lamháltais an-daingean. Tá buaite ag ceannteideal fuar nuair a bhíonn dearadh cobhsaí ag an gcuid, toirt bliantúil ard, agus go leor siméadrachta le foirmiú i mbásanna. Úsáideann go leor gléasraí an dá cheann: ceannteideal fuar don táirge príomhshrutha agus meaisíní CNC le haghaidh speisialta, fréamhshamhlacha, agus leaganacha íseal-toirte.
Is éard atá i sreabhadh hibrideach coitianta ná ceannteideal fuar agus rolladh snáithe ina dhiaidh sin, ansin oibríocht éadromphointe nó chamfering. Is minic go mbíonn na pointí snáithe agus na gnéithe tiomána níos éasca a rialú le pas tánaisteach tapa ná iad a fhoirmiú ina n-aonar, agus cosnaíonn an teaglaim fós i bhfad níos lú in aghaidh na coda ná meaisínithe iomlán.
Déanann brionnú te an miotail a théamh chun a strus sreafa a laghdú, rud a ligeann do chodanna móra agus dífhoirmiú dian le meaisíní tonnáiste measartha. Cuirtear fórsa in ionad ceannteideal fuar na foirnéise: caithfidh an meaisín neart toraidh iomlán teocht an tseomra an ábhair a shárú ar gach stróc.
I gcás codanna beaga, tá buntáistí cinntitheacha ag ceannteideal fuar. Níl aon scála, gan aon chaillteanas ocsaídiúcháin, gan aon chrapadh teirmeach, agus gan aon fhuinneamh foirnéise. Tá lamháltais níos déine toisc go sainmhíníonn an bás an cruth deiridh gan liúntais crapadh, agus tá an bailchríoch dromchla réidh go leor chun a bheith ag rith go díreach isteach i rollta snáithe. Toisc go neartaíonn fuar-obair an t-ábhar, comhlíonann go leor codanna a n-airíonna meicniúla le cóireáil teasa laghdaithe nó gan aon cheann ar bith.
Is rogha níos fearr fós é brionnú te nuair a bhíonn an chuid mór, nuair a sháraíonn an dífhoirmiúchán iomlán an méid is féidir leis an ábhar fuar a ionsú, nó nuair a shonraítear steels an-ard-neart le insínteacht íseal-teocht an tseomra. Is fearr freisin le haghaidh codanna le hailt tiubh a mbeadh gá le preas fuar beagnach mór. Mar threoir gharbh, déantar páirteanna atá os cionn aon chileagram amháin a mheá de ghnáth chuig brionnú te nó te in ionad ceannteidil fuar, cé go mbraitheann an pointe trasnaithe ar chéimseata, ábhar agus toirt.
Foirmeacha stampáil leathán miotail; ceannteideal fuar foirmeacha sreang. Tá an dá phróiseas níos comhlántach ná iomaíoch. Is cuid de bhileog stampáilte agus tarraingthe domhain é tithíocht ceallraí, mar shampla, agus is gnách go mbíonn na críochfoirt ceallraí agus na poist teagmhála taobh istigh de cheann fuar.
Táirgeann stampáil cruthanna ballaí tanaí, flanged agus oscailte ó leathán cothrom. Táirgeann ceannteideal fuar comhlachtaí soladacha, cinnirí, lorgaí, agus cuais déanta go hinmheánach ó shreang cruinn. Nuair a bhíonn comhpháirt aisshiméadrach agus soladach, tá ceannteideal fuar níos tapúla agus níos éifeachtaí ó thaobh ábhair. Nuair is pláta, lúibín nó sliogán an chuid, is é an stampáil an próiseas nádúrtha.
Tá an dá chineál páirteanna ag go leor tionóil táirgí. Déantar ceanglóir le ceann flanged trí cheannteideal; tá an gearrthóg coinneála in aice leis stampáilte. Sin é an fáth go dtugann tógálaithe preas, lena n-áirítear iad siúd a dhíríonn ar threalamh brionnú fuar, an dá theaghlach preas de ghnáth ionas gur féidir le plandaí bille iomlán na n-ábhar a chlúdach.
Cruthaíonn réitigh páirteanna trí mhiotal leachtach a sholadú i múnla, rud a cheadaíonn céimseata inmheánach casta ach a thugann isteach riosca porosity, éagsúlacht in airíonna meicniúla, agus an gá atá le meaisínithe substaintiúil ar dhromchlaí feidhmiúla. Is próiseas soladach-stáit é ceannteideal fuar: caomhnaítear struchtúr gráin bunaidh na sreinge, agus leanann an sreabhadh gráin comhrian na coda.
Mar thoradh air sin, tá neart, toughness agus friotaíocht tuirse níos fearr ag baint le ceann fuar i gcomparáid le cuid teilgthe den ábhar agus den mhéid céanna. Is é an comhbhabhtáil saoirse geoiméadrach. Is féidir le teilgin a bheith convoluted, log, agus an-mhionsonraithe. Go bunúsach is éagsúlachtaí de shorcóir iad páirteanna ceannteidil: cinnirí, lorgaí, soicéid, feansaí agus foirmeacha tiomána. I gcás codanna beaga ard-toirte, mar shampla críochfoirt, bioráin, cuir isteach, agus bearnaí soicéad, is beagnach i gcónaí a bhuaileann ceannteideal fuar an costas in aghaidh an phíosa, comhsheasmhacht agus feidhmíocht mheicniúil.
Táirgeann meaisíní ceannteidil fuar formhór mór na dúntóirí ar fud an domhain, chomh maith le liosta fada de chomhpháirteanna innealtóireachta nach bhfeiceann formhór na dtomhaltóirí riamh.
Ritheann páirteanna feithicleacha agus tionsclaíocha níos mó, mar shampla studs tromshaothair, boltaí ancaire, agus feistis píopa, ar phreasáin scoránaigh bhrionnú fuar ingearach a sholáthraíonn an stiffness agus an tonnáiste atá ag teastáil le haghaidh easbhrúite siar agus trína chéile. Má tá dúntóirí beaga agus comhpháirteanna foirmithe níos mó san áireamh i do mheascán táirgí, is coitianta go leor meaisíní a rith ag an am céanna seachas gach cuid a bhrú trí líne ró-mhór amháin. D'fhéadfadh preas scoránaigh 400 tonna boltaí fionraí a dhéanamh ar maidin agus bearnaí teirminéil troma san iarnóin, ach amháin nuair a chlúdaíonn an spás dísle, an stróc agus an fhuinneog beatha an dá theaghlach.
 BLKP-850 Trom-Dleacht Toggle Brúigh le haghaidh Gaibhnithe Fuar Ard-Ualach Rátáilte ag 8500 kN le fráma ultra-docht agus 180 mm treisithe, coinníonn an meaisín seo feidhmíocht chobhsaí faoi oibriú dualgas trom leanúnach, oiriúnach le haghaidh comhpháirteanna feithicleach agus innealra trom a éilíonn easbhrúite ar gcúl agus trína chéile trom. Féach Táirge →
Is gníomh cothromaithe é an meaisín ceart a roghnú idir fórsa riachtanach, céimseata pháirteach, ábhar, luas agus buiséad. Tosaigh leis an bpáirt-theaghlach, ní leis an mbróisiúr, agus freagair na ceisteanna seo:
Is fachtóir cinnteoireachta é struchtúr fráma freisin. Tá cófraí fráma C de chineál oscailte inrochtana agus inacmhainne le haghaidh obair níos éadroime. Tá struchtúr docht siméadrach ag cófraí fráma O-cineál dúnta a chuireann in aghaidh sraonadh agus tilting, rud atá riachtanach le haghaidh foirmiú fuar-tonnáiste agus dlúthfhulaingt. Le haghaidh dífhoirmithe an-ard, dáileann tiomáint dúnta pointe dúbailte nó fearas eccentric an fórsa go cothrom trasna an tsleamhnáin agus cosnaíonn sé an t-uirlisiú agus an fhráma ó ualaí eccentric.
Éilíonn tionscadail mhóra stróc fada freisin. Más rud é go gcaithfear cuid a dhíbirt as bás domhain, nó má tá fad an easbhrúite fada, déantar an raon stróc agus an t-airde stoptha mar fhachtóirí teorannacha. Ná méid meaisín de réir tonnáiste amháin; seiceáil go bhfuil an spás dísle, an stróc sleamhnáin, agus an fhuinneog beathaithe oiriúnach do do theaghlach iomlán, lena n-áirítear leagan amach anseo.
Is é tonnáiste an uimhir is mó a luaitear ar mheaisín ceannteidil fuar, ach is é an líon is minicí a mhífheidhmítear é. Is é an fórsa foirmithe riachtanach ná táirge an limistéir dífhoirmithe réamh-mheasta agus strus sreafa an ábhair, arna mhodhnú ag cuimilte agus iomarcaíocht gheoiméadrach.
Chun ceann a chur isteach ar chruach ísealcharbóin, tá an strus sreafa ag brú measartha sa raon 800 go 1,200 MPa. Le haghaidh easbhrúite ar gcúl, nó le haghaidh cruach cóimhiotail, is féidir leis a bheith níos mó ná 1,800 MPa. Mar shampla simplí, má chuirtear isteach ar cheann de thrastomhas 20 mm ó shreang 10 mm, cruthaítear achar cinn deiridh de thart ar 314 milliméadar cearnach. Ag strus sreafa de 1,000 MPa, a éilíonn thart ar 314 kN fórsa, nó thart ar 32 tonna méadrach. D'fhéadfadh an ceann céanna le soicéad domhain a fhoirmítear trí easbhrúite siar, nó déanta as cruach cóimhiotail, an fórsa sin a éileamh dhá nó trí huaire.
Tugann an tábla thíos raonta táscacha trastomhais sreinge in aghaidh aicme meaisín do steels carbóin; braitheann luachanna iarbhír ar chastacht pháirt, riocht ábhartha, agus lubrication.
| Rang meaisín | Raon trastomhas sreang tipiciúil | Feidhmchlár tipiciúil |
|---|---|---|
| 25-60 t | 1-6 mm | Tairní, scriúnna beaga, seamanna |
| 60-160 t | 4-12 mm | Scriúnna meaisín, boltaí, bioráin |
| 160-400 t | 8-20 mm | Boltaí tromshaothair, studs, comhpháirteanna feithicleach |
| 400-850 t | 15-35 mm | Dúntóirí móra, bearnaí brionnaithe, obair ard-dífhoirmithe |
Maidir le preas brionnú fuar ingearach meánmhéide, is rogha choitianta é rang BLKP650, atá rátáilte ag 6,500 kN, nuair a bhíonn an doimhneacht foirmithe fada agus ní mór don stróc fanacht cothromaithe faoi ualach trom. Is gnách go mbíonn méid níos airde ná do riachtanais reatha ciallmhar toisc go mbíonn claonadh ag teaghlaigh táirgí fás i dtreo trastomhais sreang níos mó le himeacht ama.
 BLKP-650 Toggle Press le haghaidh Gaibhnithe Fuar Deep agus Stróc Cobhsaí Le toilleadh 6500 kN agus brú brú 8 mm, seachadann an preas seo foirmiú rialaithe do chodanna tiús-thomhais, ina bhfuil córas ejector comhtháite agus braite ualaigh le haghaidh oibriú iontaofa i bhfeidhmchláir dhomhain-chomhbhrú. Féach Táirge →
Cinneann uirlisiú an fíorchostas in aghaidh na coda sa cheannteideal fuar. Áiríonn an tacair dísle cuir isteach, punches, clúdaigh muinchille, bioráin agus stiallacha. Maidir le ceannteideal cruach ard-toirte, is iad ionchuir chomhdhúile tungstain an rogha chaighdeánach, agus tacaítear leis sin i gcásanna atá feistithe le crapadh cruach. Is gnách go maireann cuir isteach carbide 500,000 go 2,000,000 píosa in aghaidh na cuas idir regrinds le haghaidh páirteanna cruach ísealcharbóin. Caitheann punches níos tapúla, go háirithe in easbhrúite ar gcúl, áit a bhfuil brú teagmhála an-mhór; iompraíonn go leor punches bratuithe tíotáiniam nó ceirmeacha chun an saol a leathnú.
Níl lubrication roghnach. Is é an caighdeán tionscail le haghaidh cruach ná sciath comhshó fosfáit since agus bealaidh stearate ina dhiaidh sin. Ní féidir le gnáthscannáin ola teacht slán ó bhrú teagmhála an easbhrúite fuar, agus bíonn an fo-lubrication ag sileadh agus ag piocadh an bháis laistigh de nóiméad. Éilíonn cruach dhosmálta cótaí comhshó oxalate nó comhchosúla, agus is féidir le alúmanam agus práis oibriú le holaí níos éadroime.
Téann na teipeanna seo go léir siar go dtí ailíniú agus righneas an innill. Caithfidh an punch agus an bás fanacht comhlárnacha laistigh de chúpla miocrón, agus ní fhéadfaidh an sleamhnán claonadh faoi ualach. Is fiú an oiread agus an rátáil tonnáiste ainmniúil fráma docht, gibbing cruinn, agus córas athraithe dísle dea-dheartha.
Toisc go ritheann meaisín ceannteidil fuar ag luas ard, ní mór rialú cáilíochta a bheith leanúnach agus uathoibríoch. Is féidir na mílte páirteanna lochtacha a tháirgeadh sula bhfeictear an fhadhb má bhíonn tú ag feitheamh le toradh samplála as líne.
Is é an chéad líne chosanta córas monatóireachta ualach an mheaisín. Déanann cófraí foirmithe fuar nua-aimseartha ualach sleamhnáin a rianú ar gach stróc ag baint úsáide as tomhasairí brú atá suite ar an bhfráma. Nuair a imíonn an cuar ualach lasmuigh d'fhuinneog sainithe, stopann an meaisín go huathoibríoch. Gabhann sé seo punch in easnamh, sreang mhíchothaithe, nó dísle briste laistigh de thimthriall nó dhó, rud a chuireann cosc ar easghluaiseachta fuíoll.
Ritheann seiceálacha toise as líne agus inlíne araon. As-líne, tomhaiseann cigirí trastomhas cinn, airde cloigeann, fad shank, doimhneacht soicéad, agus rith amach snáithe ar bhonn samplach. In-líne, is féidir le córais tomhsaireachta optúla 100 faoin gcéad de na codanna a sheiceáil ag cúpla céad codanna in aghaidh an nóiméid, ag diúltú na caoinfhulaingt lasmuigh sin gan an líne a mhoilliú.
Tá tástáil cruas tábhachtach do chodanna a mbraitheann a neart deiridh ar chruasú oibre. Ba cheart go gcomhlíonfadh na criosanna fuarfhoirmithe na ceanglais íosta cruas nó teanntachta, agus ba cheart go ndíreodh an plean tástála go sonrach ar na criosanna sin. Maidir le tionscail na ngluaisteán agus na tionscail rialaithe, táthar ag súil le staidéir ar chumas próisis le Cp agus Cpk. Tá cumas ard ag baint le ceannteideal fuar nuair a bhíonn an bás úr agus tá an meaisín cobhsaí, ach ídíonn an cumas de réir mar a chaitear bás, agus mar sin ba cheart go mbeadh eatraimh athraithe uirlisí bunaithe ar shreabhadh tomhaiste seachas ar nós.
Is gnách go bpléitear inbhuanaitheacht i bhfoirmiú miotail i dtéarmaí fuinnimh foirnéise agus astaíochtaí gás ceaptha teasa. Seachnaíonn ceannteideal fuar téamh ar fad, arb é an cháil chomhshaoil is láidre atá aige.
In aghaidh na coda, ní ídíonn ceannteideal fuar ach fuinneamh meicniúil an phreasa, codán den fhuinneamh a theastaíonn chun bán a théamh i gaibhniú te nó chun fearsaid meaisínithe a rothlú ar feadh nóiméid. Cuireann éifeachtúlacht ábhair toise eile leis: trí mhiotail a dhíláithriú in ionad é a ghearradh amach, laghdaítear astuithe corpraithe amhábhar ceannaithe agus costas láimhseála agus athchúrsála swarf le ceannteideal fuar.
Is gnách go bhfeiceann planda a aistríonn ceanglóir ard-toirte ó mheaisíniú go ceannteideal fuar na torthaí seo:
Tá na tairbhí seo fíor agus intomhaiste, ach leanann siad ó roghnú próiseas maith seachas ó éilimh mhargaíochta. Maidir le monaróir a bhfuil ceanglóir mór nó toirt comhpháirte aige, is é an meaisín ceannteidil fuar ceann de na roghanna foirmithe miotail is éifeachtaí ó thaobh fuinnimh atá ar fáil.
Níl sa chostas caipitiúil ach an chuid infheicthe d’infheistíocht faoi cheannteideal fuar. Áirítear ar chostas iomlán na húinéireachta an meaisín, uirlisí, suiteáil, fóntais, cothabháil, am athraithe, agus costas teipeanna cáilíochta. Clúdaíonn samhail buiséid réalaíoch gach ceann díobh.
Is costas suthain é uirlisiú a scálaíonn cruas toirte agus ábhair. Tá sé ciallmhar buiséad a dhéanamh idir 5 agus 15 faoin gcéad de phraghas an mheaisín in aghaidh na bliana le haghaidh ionsáigh, punches, agus ath-mheilt, agus baineann an ceann is airde den raon sin le cruach dhosmálta nó le páirteanna easbhrúite go mór. Tá cothabháil measartha ach ní diomaibhseach: tá aird sceidealta ag teastáil ó chórais bhealaithe, scagairí, giobáin agus rónta, agus ídeoidh preas a ritheann ceithre huaire fichead in aghaidh an lae ar ardluas páirteanna caitheamh gach bliain.
Díríonn an ríomh aisíocaíocht ar chostas aonaid de ghnáth. Smaoinigh ar bolt a chosnaíonn $0.05 le táirgeadh trí mheaisíniú agus $0.02 ar líne ceannteidil fhuar. Ag deich milliún píosa in aghaidh na bliana, íocann an coigilteas bliantúil de $300,000 as meaisín meánmhéide laistigh de chúpla bliain. Má chuimsíonn an meascán táirgí méideanna iolracha ar fud raon an mheaisín, is é an úsáid a bheidh ina thiománaí don toradh. Tá sé níos deacra meaisín a ritheann ach seal amháin ag úsáid tríocha faoin gcéad a chosaint ná ceann a ritheann trí sheal ar ochtó faoin gcéad.
Is é costas athraithe an mhír líne is lú sofheicthe. Tá athrú dísle a thógann dhá uair an chloig ar mheaisín a ritheann na céadta stróc in aghaidh an nóiméid costasach ar aschur caillte. Aisghabhann meaisíní atá deartha chun dísle a athrú go tapa, le clampáil hiodrálach agus cartúis uirlisithe réamhshocraithe, a bpréimh go tapa nuair a bhíonn méideanna na lóchrainn beag.
Níl an meaisín ach chomh maith leis an gcuideachta a dhearann, a thógann, agus a thacaíonn leis. Ba cheart go gclúdódh díchill chuí theicniúil ceithre réimse sula síníonn tú ordú.
Tá Innealra Ard-Beachtais Zhejiang Bolun, mar shampla, tar éis dhá scór bliain a chaitheamh ag tógáil trealamh foirmithe miotail agus oibríonn sé slabhra táirgeachta iomlán ó dhearadh agus meaisínithe croí-chomhpháirt go dtí an tionól deiridh. Foilsíonn an chuideachta a líne táirge iomlán go hoscailte, agus cuireann a ainmneacha táirgí síos ar an bhfeidhmchlár atá beartaithe seachas é a cheilt. Taispeánfaidh tógálaí meaisín trédhearcach duit a mhonarcha, a tuarascálacha tástála, agus a chóras cáilíochta gan iarraidh ort.
Tá roinnt treochtaí ag athrú cad ba cheart do cheannaitheoirí a bheith ag súil ó mheaisín ceannteidil fuar inniu.
Is é foirmiú servo-tiomáinte an t-athrú is mó. Ní úsáideann preas servo roth eitilt agus clutch; ina ionad sin, tiomáineann mótair servo an sleamhnán go díreach, nó trí nasc, le tairiscint atá rialaithe ag bogearraí. Is féidir teagmháil mhall, cur chuige tapa, áit chónaithe ag bun an ionaid marbh, agus eastóscadh rialaithe a áireamh sa chlár foirmithe. Le haghaidh foirmiú fuar ilchéime, laghdaíonn sé seo an creathadh, leathnaíonn sé an saol bás, agus giorraíonn sé am neamhfhoirmithe. Comhcheanglaíonn roinnt tógálaithe preas tiomáint servo le meicníocht scoránaigh chun in-ríomhchláraitheacht agus an fórsa ard in aice leis an lárionad marbh a theastaíonn ó bhrionnú fuar a fháil.
Tá monatóireacht dhigiteach ag scaipeadh ó stampáil go foirmiú fuar. Gineann meaisíní cuar stróc ualaigh iomlán do gach cuid, agus foghlaimíonn bogearraí an gnáthchuar, ansin cuireann siad bratach ar chlaonadh i bhfíor-am. Tá an cumas seo ag éirí mar an meicníocht chaighdeánach chaighdeánach ar línte ardluais uathoibríocha toisc go nglacann sé caitheamh uirlisí sula dtiteann táirgí as caoinfhulaingt.
Tá uathoibriú ag dul chun cinn ar an leibhéal láimhseála ábhair. Comhtháthaítear lódairí coil, díreoirí sreang lúb dúnta, athróirí dísle uathoibríocha, agus pacáistiú deireadh líne i gcealla iomlána. Is féidir le róbat bearnaí te nó fuara a aistriú anois idir preas trom brionnú agus preas Baile Átha Troim gan baint ag an oibreoir.
Maidir le ceannaitheoirí, is é an tátal praiticiúil gur chóir go mbeadh meaisín ceannteidil fuar nua réidh le haghaidh digiteach. Aistríonn monatóireacht ualach, diagnóisic iargúlta, agus tacair pharaiméadair stóráilte go díreach isteach i níos lú lochtanna, athruithe níos tapúla, agus costas oibriúcháin níos ísle thar shaolré an mheaisín.
Tá an meaisín ceannteidil fuar ar cheann de na huirlisí táirgeachta is éifeachtaí i ndéantúsaíocht. Déanann sé sreang coiled isteach i dúntóirí críochnaithe agus comhpháirteanna innealtóireacht ag ardluais, gan mórán dramhaíola, neart méadaithe, agus in-atrialltacht den scoth. Ach braitheann a eacnamaíocht ar an toirt, méid ceart tonnáiste, uirlisiú ceart, agus tógálaí meaisín cumasach taobh thiar den trealamh.
Sula gceannaíonn tú, sainmhínigh an teaghlach páirteach go beacht, ríomh na fórsaí foirmithe riachtanacha, buiséad le haghaidh uirlisí mar chostas leanúnach, agus tabhair cuairt ar an monaróir chun rialú cáilíochta a fheiceáil i gcleachtas. Maireann meaisín ceannteidil fuar dea-roghnaithe ar feadh na mblianta agus is é an stáisiún costais is ísle ar do urlár táirgthe. Is meabhrúchán costasach é ceann a roghnaíodh go dona ar shonraíocht a cailleadh. Is é an difríocht san ullmhúchán.


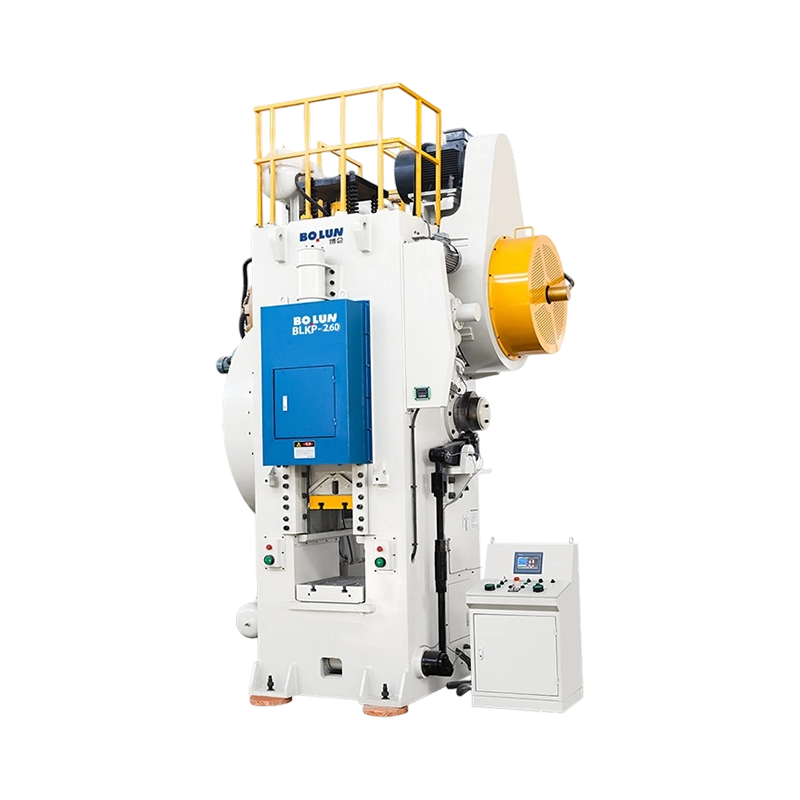
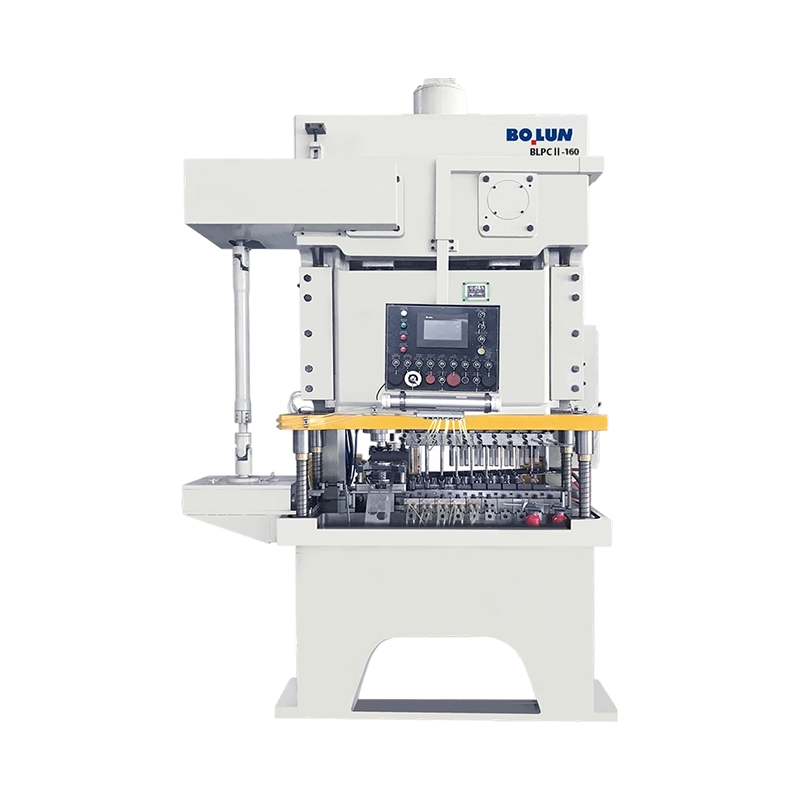
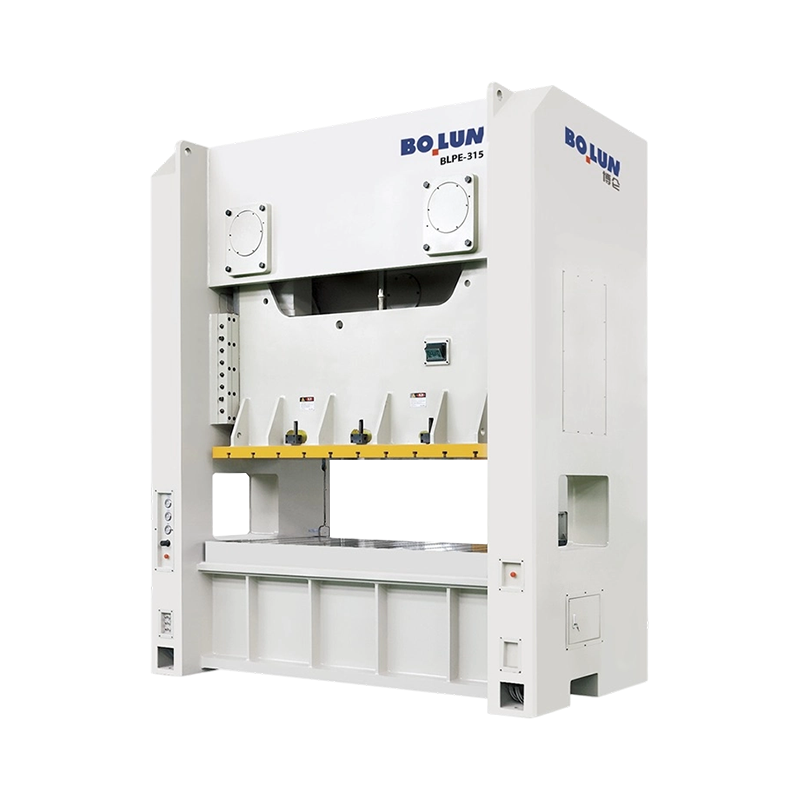
Le déanaí bhí fadhb ag bainisteoir táirgeachta ag gléasra comhpháirteanna ...
Is annamh a fhógraíonn bás brionnú fuar roimh ré go bhfuil sé ag teip. Lá ...
Is féidir le dhá phreas ainmchlár 200 tonna a iompar agus páirteanna an-di...
Faigheann gléasra ceanglóir i Taizhou iarratas ó sholáthraí feithicleach s...
Preas Cumhachta Meicniúla agus a bhFeidhmeanna Riachtanacha a Thuiscin...
An Freagra Gearr: Cén Cineál Fráma a Fhoireann Do Do Obair An ...
Déan Teagmháil Linn

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

Uimh.1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, Zhejiang Province, China
Réidh chun Tosaigh?
Get in Touch

Anois!
ZHEJIANG BOLUN

